Tienes el plan APPCC actualizado, los registros firmados y el personal formado. Sobre el papel, todo está bajo control. Pero el año pasado varios brotes de reacciones alérgicas en consumidores europeos se originaron en industrias que también tenían el papel en regla. Ahí está el problema: la documentación certifica que el procedimiento existe, no que funciona. La contaminación cruzada de alérgenos se cuela, casi siempre, por los huecos que nadie mira.
Qué es la contaminación cruzada de alérgenos y por qué sigue siendo un problema real
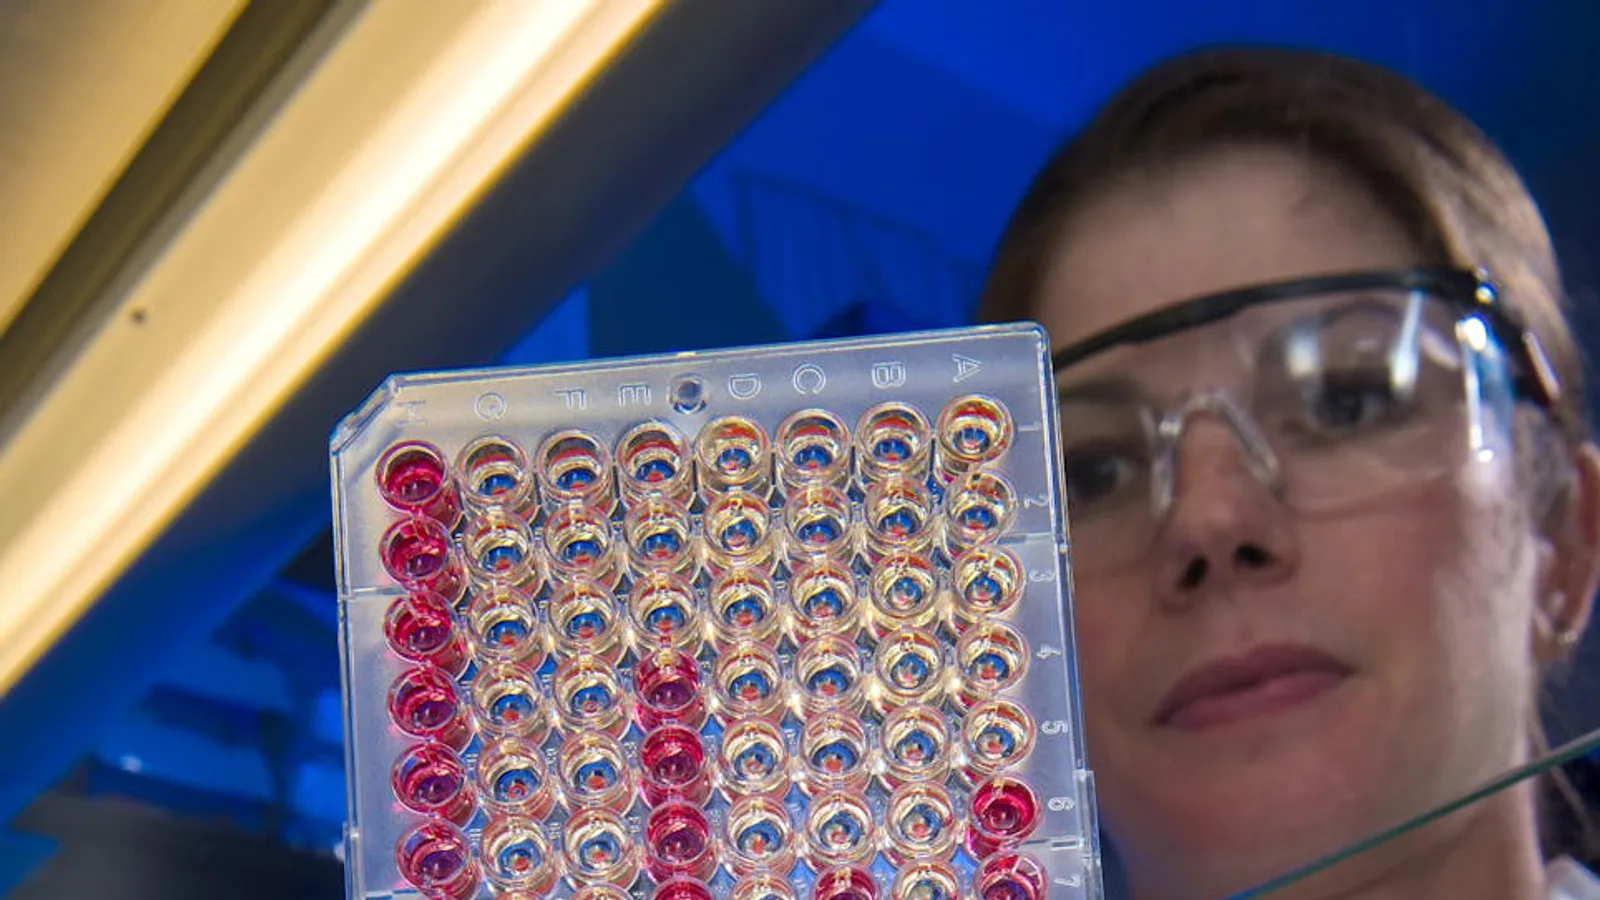
La contaminación cruzada de alérgenos ocurre cuando una proteína alergénica —gluten, proteínas de la leche, frutos secos, soja, huevo, entre otros— transfiere desde un alimento o superficie a otro producto que, en principio, no debería contenerla. El Reglamento (UE) 1169/2011 obliga a declarar 14 alérgenos de forma explícita en el etiquetado, pero no fija umbrales numéricos de tolerancia para la presencia no intencionada. Eso deja a cada empresa la responsabilidad de demostrar que sus controles son suficientes.
El resultado es que muchas industrias alimentarias gestionan el riesgo sobre el papel sin saber realmente cuánto alérgeno residual queda en sus líneas. Y eso, ante una inspección sanitaria o, peor, ante un consumidor celíaco o alérgico al cacahuete, puede costar muy caro.
Los puntos ciegos que los protocolos estándar no cubren
Los manuales de buenas prácticas repiten siempre lo mismo: separación física, limpieza entre lotes, formación del personal. Son necesarios, claro. Pero hay situaciones concretas donde esos protocolos fallan de forma sistemática y que pocas guías mencionan con honestidad.
Los cambios de turno: el momento de mayor riesgo
La higiene de maquinaria y utillaje se vigila bien cuando hay un supervisor delante. El problema aparece en los relevos. El turno saliente no termina la limpieza completa porque «ya lo hace el siguiente», y el turno entrante asume que la línea está limpia porque «el anterior lo dejó listo». Este vacío de responsabilidad en el cambio de turno es uno de los orígenes más documentados de contaminaciones cruzadas en planta. La solución no es solo asignar responsabilidades: es verificar analíticamente que la superficie estuvo limpia antes de arrancar.
Utillaje compartido: el vector silencioso
Las paletas, los rasquetas, los tamices y los embudos de dosificación viajan entre líneas. No siempre se registra ese movimiento. Y una rasqueta con residuo de harina de trigo que entra en una línea de producto «sin gluten» puede contaminar un lote entero antes de que nadie lo detecte. El utillaje compartido no auditado es, probablemente, el vector más infravalorado de contaminación cruzada en industrias medianas.
Proveedores no auditados: el alérgeno que llega de fuera
Tu proceso puede ser impecable. Pero si el proveedor de almidón modificado trabaja en una planta donde también se procesa soja y no lo declara —o lo declara en letra pequeña en la ficha técnica que nadie leyó—, el alérgeno ya está dentro de tu materia prima. La auditoría de proveedores específica para alérgenos sigue siendo una asignatura pendiente para muchas pymes del sector alimentario. No basta con pedir la ficha técnica: hay que contrastar esa información con análisis reales de la materia prima recibida.
La limpieza húmeda que dispersa más de lo que limpia
Algunos protocolos de limpieza con agua a presión, aplicados sin el orden correcto, esparcen residuos alergénicos por zonas de la planta que estaban limpias. Esto ocurre especialmente con proteínas de leche y huevo, que forman biofilms resistentes si no se usa el detergente adecuado a la temperatura correcta. Un procedimiento de limpieza mal diseñado puede ser peor que ninguno si no se valida.
Por qué «tener el procedimiento» no es suficiente: la validación analítica
Aquí está el ángulo que más se omite en los artículos sobre gestión de alérgenos: un procedimiento no validado es solo una hipótesis. La validación analítica es el proceso por el que se demuestra, con datos reales de laboratorio, que el protocolo de limpieza elimina el alérgeno por debajo del nivel de riesgo establecido.
El enfoque correcto tiene dos fases diferenciadas. Primero, la validación: se aplica el protocolo de limpieza en condiciones reales y se analiza si el residuo alergénico ha quedado por debajo del umbral que la empresa ha fijado como seguro. Segundo, la verificación continua: una vez validado el procedimiento, se realizan controles periódicos —no continuos, sino con frecuencia suficiente— para confirmar que el protocolo sigue funcionando en el día a día y no solo el día que se validó.
Qué técnicas analíticas se usan para detectar alérgenos residuales
Los métodos más habituales en laboratorio acreditado son tres:
- ELISA (Enzyme-Linked Immunosorbent Assay): el estándar en la industria para detección cuantitativa de proteínas alergénicas en alimentos y superficies. Permite cuantificar residuos de gluten, caseína, proteínas de cacahuete, soja y otros con límites de detección del orden de los mg/kg.
- PCR (Reacción en Cadena de la Polimerasa): detecta el ADN de la especie origen del alérgeno. Muy útil para confirmar presencia de ingredientes no declarados de origen vegetal o animal, aunque no cuantifica directamente la proteína alergénica.
- Western blot y espectrometría de masas: reservados para casos de investigación o cuando se necesita identificar la proteína específica con máxima precisión.
Para superficies de contacto, los kits de hisopado combinados con ELISA son el método más práctico y están bien establecidos en protocolos de verificación ambiental.
Cómo diseñar un plan de control de alérgenos que de verdad funcione
No se trata de hacer más registros. Se trata de hacer los controles que aportan información real sobre el riesgo. Estos son los pasos que, en la práctica, marcan la diferencia:
- Mapear los alérgenos presentes en planta, incluyendo materias primas, auxiliares de fabricación y productos de limpieza. Muchos desinfectantes contienen proteínas derivadas de la leche o del trigo como excipientes.
- Identificar los puntos críticos de transferencia: no solo las líneas de producción, sino el almacén, la zona de pesada, los vestuarios y los circuitos de utillaje.
- Validar el procedimiento de limpieza para cada alérgeno relevante en cada línea. Una sola validación para toda la planta no es suficiente si hay diferencias en el tipo de equipo o en el material de las superficies.
- Establecer una frecuencia de verificación proporcional al riesgo: mayor frecuencia en líneas de producto sin alérgenos que comparten espacio con líneas que sí los tienen.
- Auditar a los proveedores críticos con análisis de materia prima, no solo con fichas técnicas declaradas.
El papel del laboratorio acreditado en la gestión de alérgenos
Un laboratorio acreditado por ENAC conforme a la norma UNE-EN ISO/IEC 17025 no solo ofrece resultados fiables: ofrece resultados con validez legal y trazabilidad documental completa. Esto es relevante ante inspecciones de la autoridad sanitaria, ante reclamaciones de consumidores o ante auditorías de clientes de gran distribución.
Lo que un laboratorio externo aporta que el autocontrol interno no puede dar es independencia e imparcialidad del resultado. Un análisis interno puede estar condicionado por la presión de producción; un informe acreditado, no. Además, los métodos validados en un laboratorio ISO 17025 tienen incertidumbre de medida calculada, lo que permite tomar decisiones fundamentadas sobre si el residuo detectado es o no relevante desde el punto de vista toxicológico.
En Eolisa llevamos más de 20 años realizando análisis alimentarios para industrias de toda España, con métodos acreditados para detección de alérgenos en alimentos y superficies. Conocemos de primera mano los puntos donde los planes de autocontrol flaquean porque los vemos en los resultados, no solo en los manuales.
Preguntas frecuentes sobre contaminación cruzada de alérgenos
¿Con qué frecuencia debo hacer análisis de verificación de alérgenos en superficies?
No hay una frecuencia legal fija. La norma exige que la frecuencia sea proporcional al riesgo evaluado. En líneas de producción de alimentos sin alérgenos que comparten espacio con líneas que sí los contienen, lo habitual en la práctica es verificar tras cada limpieza mayor y, como mínimo, una vez por trimestre con muestreo aleatorio de superficies.
¿Qué diferencia hay entre validación y verificación de un procedimiento de limpieza?
La validación demuestra que el procedimiento funciona en condiciones definidas: se aplica el protocolo y se analiza si el alérgeno queda por debajo del umbral fijado. La verificación comprueba de forma periódica que ese procedimiento sigue funcionando en las condiciones reales del día a día. Validar una sola vez no es suficiente si las condiciones de producción cambian.
¿El etiquetado «puede contener trazas» me exime de controlar la contaminación cruzada?
No. El Reglamento (UE) 1169/2011 no regula el etiquetado voluntario de trazas, pero eso no elimina la responsabilidad de la empresa. Una alergia grave puede ocurrir incluso con niveles muy bajos de proteína alergénica. Usar esa mención sin haber evaluado ni gestionado el riesgo real puede constituir una práctica engañosa y, en caso de incidente, agrava la responsabilidad legal del operador alimentario.
¿Qué alérgenos son más difíciles de eliminar mediante limpieza?
Las proteínas de leche y huevo son especialmente resistentes porque forman biofilms en superficies porosas o con microgrietas. El gluten —las proteínas de trigo, centeno y cebada— también persiste en juntas de goma envejecidas y en equipos con partes difíciles de desmontar. Para estos casos, la validación del procedimiento de limpieza es especialmente crítica.
Si quieres revisar cómo está realmente tu plan de control de alérgenos —más allá de lo que dice el papel— o necesitas análisis acreditados para validar tus procedimientos de limpieza, contacta con el equipo de Eolisa y te orientamos sin compromiso.